聚焦研发 · 专业检测一站式检测服务入口
登录
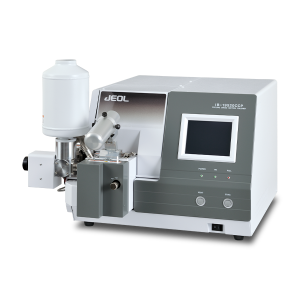
氩离子切割仪(CP)

氩离子切割仪(CP)

别名 Cross-section Polisher / 氩离子截面抛光仪 / 离子束切割仪 / 氩离子抛光仪 / 离子束减薄仪 / 截面切割抛光
仪器型号 JEOL IB-19520CCP、JEOL (IB-09020)、Hitachi IM4000 Plus
服务周期 3~5 工作日

项目介绍

氩离子切割仪用于在几乎不引入机械应力与热损伤的前提下制备大面积、无损伤的样品截面,是扫描电镜(SEM)观察内部结构、界面形貌与缺陷分布的关键前处理设备。对研发人员而言,它解决的是机械抛光与聚焦离子束(FIB)难以兼顾的“大面积+低损伤”制样问题,最终获得可真实反映材料内部组织的平整截面。该设备适用于金属、半导体、陶瓷、聚合物及涂层/薄膜等多类材料。

基本原理

设备在真空腔内由离子枪产生氩离子束,经加速电压加速后以设定角度轰击样品表面。氩离子通过物理溅射逐层剥离样品表层原子,去除机械研磨产生的划痕与变形层,同时以低能量离子束对表面进行最终修整。切割过程中样品台可旋转与摆动,使离子束以不同入射角均匀作用于样品,避免单一方向溅射造成的条纹与选择性刻蚀。核心控制量为加速电压(典型 1~8kV)、离子束电流、入射角与样品台转速,最终获得适用于 SEM 观察的平整截面。
氩离子切割仪(CP)原理解讲图

设备参数范围

本服务配置 JEOL IB-19520CCP、JEOL IB-09020 及 Hitachi IM4000 Plus 三款主流氩离子切割仪,均采用双离子枪或单枪摆动结构,配备液氮冷却样品台与真空转移功能,可覆盖从常规金属截面到热敏聚合物、涂层界面的制样需求。以下为典型配置范围:

项目

参数

加速电压

1~8kV(连续可调)

离子束电流

约 0.1~200μA(视型号与模式)

离子枪数量

1~2 支(双枪可上下同时加工)

样品台摆动角度

±30°~±90°(可编程摆动)

样品台旋转速度

约 1~20rpm

样品冷却温度

-30~-150℃(液氮冷却,典型 -50~-100℃)

真空度

工作真空约 10⁻³~10⁻⁴Pa

最大样品尺寸

约 10mm×10mm×5mm(视样品台与夹具)

加工区域

直径 1~5mm 可选(通过光阑调节)

· 以上为典型配置范围,具体指标以设备实际标定为准

典型应用场景

· 金属与合金:观察晶粒组织、第二相分布、焊接接头熔合线及疲劳裂纹截面。

· 半导体与电子元器件:芯片截面、焊点界面、镀层与基体结合面,避免机械研磨引入的假象。

· 陶瓷与硬质材料:烧结体内部孔隙、晶界形貌及断裂截面分析。

· 聚合物与复合材料:多层膜界面、纤维/基体界面,低温冷却可抑制离子束热损伤。

· 涂层与薄膜:涂层/基体界面结合状态、厚度均匀性及缺陷分布。

样品要求

氩离子切割对样品尺寸与形态有明确约束,送样前请按以下要求准备,以免无法装夹或加工效果不佳。

样品类型

推荐尺寸/量

具体要求

注意事项

块状/板材

≤10mm×10mm×5mm

观察面预磨平整,粗糙度优于 Ra 1μm

过大样品需先切割;脆性材料避免崩边

薄膜/涂层

面积≥5mm×5mm,厚度不限

需对粘或包埋固定,保证截面边缘完整

软膜建议低温冷却加工

粉末/颗粒

约 0.1~0.5g

需镶嵌或压片成块后加工

松散粉末无法直接装夹

截面/界面样品

目标区域位于中心 3mm 内

对粘后截面需与样品台垂直

界面两侧硬度差异大时需降低电压

不满足上述要求时,可协助进行切割、镶嵌、对粘等制样处理,具体方案与费用按样品实际情况确认;特殊形态样品建议提前与工程师沟通装夹方式。

测试步骤

步骤 1:样品制备

· 将样品切割至适合样品台的尺寸(通常不超过 10mm×10mm×5mm),观察面需预磨平整,粗糙度建议优于 Ra 1μm。

· 对非导电样品或需观察界面的样品,按方案进行镶嵌、包埋或对粘,确保目标区域位于截面中心。

· 样品需清洁干燥,避免油脂与松散颗粒污染真空腔。

步骤 2:装夹与检查

· 根据样品形态选择平样品台、截面夹具或低角度夹具,用导电胶或机械压片固定,确保样品表面与离子束入射方向匹配。

· 检查样品台高度与遮挡光阑位置,确认目标加工区域落在离子束有效范围内。

· 对热敏样品安装液氮冷却台,预冷至设定温度并稳定。

步骤 3:上机测试

· 抽真空至工作真空度(约 10⁻³~10⁻⁴Pa),设置加速电压(典型 4~6kV 初切,1~3kV 终修)、束电流与摆动角度。

· 先以较高电压和较大束流进行粗加工,再降低电压与束流进行表面修整,总加工时间按样品材质与目标深度设定(典型 30min~3h)。

· 加工过程中监控真空度与样品台温度,按测试方案设定摆动与旋转参数,确保截面均匀。

步骤 4:数据复核

· 取出样品后于 SEM 下检查截面平整度、是否存在条纹、选择性刻蚀或热损伤。

· 对不合格区域记录原因,必要时调整参数进行二次短时修整。

· 保存加工参数与观察图像,确保结果可追溯。

步骤 5:报告出具

· 整理 SEM 截面图像、加工条件与样品信息,形成检测报告。

· 报告包含制样方法说明、关键参数及观察结果描述,按约定格式交付。

常见问题

Q1:氩离子切割与机械抛光、FIB 相比怎么选?

A1:机械抛光成本低但会引入划痕与变形层,适合常规金相;FIB 定位精度高但加工区域小(通常几十微米)且耗时;氩离子切割可获得毫米级大面积、低损伤截面,适合观察界面、涂层与大面积组织。若只需微区截面选 FIB,需大面积无应力截面选本设备。

Q2:设备能覆盖哪些加速电压和温度条件?

A2:加速电压典型 1~8kV 连续可调,样品台可液氮冷却至约 -150℃,工作真空约 10⁻³~10⁻⁴Pa,可满足金属、陶瓷、聚合物及热敏样品的制样需求。

Q3:测试周期多久?

A3:常规 3~5 个工作日,含制样与 SEM 截面检查;若样品需对粘、镶嵌或多次修整,周期会相应延长,具体以预约时确认的方案为准。

Q4:最少需要送多少样品?

A4:块状样品一般 1~2 块即可,尺寸不超过 10mm×10mm×5mm;粉末约 0.1~0.5g;薄膜面积建议不小于 5mm×5mm。若需多点观察,建议按观察位置分别送样。

Q5:聚合物等热敏样品会不会被离子束损伤?

A5:会存在热损伤风险,因此设备配备液氮冷却样品台,典型冷却至 -50~-100℃,并采用低电压、低束流终修,可显著抑制热损伤与选择性刻蚀。但仍建议先做短时试加工确认效果。

Q6:加工后截面出现条纹或选择性刻蚀怎么办?

A6:多因入射角单一或束流过大所致,可通过调整摆动角度、降低终修电压与束流、延长修整时间改善;若样品多相硬度差异大,需降低电压并缩短单次加工时间,必要时复测。

Q7:报告提供哪些内容?

A7:报告包含 SEM 截面图像、加工条件(电压、束流、角度、温度)、样品信息及观察结果描述,可根据需求提供原始图像文件。

典型案例

案例 1:铝合金焊接接头熔合线截面观察

【背景】某汽车零部件企业需分析铝合金焊接接头熔合线附近的气孔与第二相分布,机械抛光后熔合线处易出现变形层与假象,影响判读。

【测试条件】采用 JEOL IB-19520CCP 双离子枪,加速电压初切 6kV、终修 2kV,束流约 100μA 递减至 20μA,样品台摆动 ±30°,加工约 2h。

【分析结果】SEM 下熔合线界面清晰,未见机械抛光引入的划痕与变形层,观察到熔合线附近存在直径约 5~20μm 的气孔及沿晶界分布的细小第二相,界面结合连续。

【价值】客户据此调整焊接工艺参数,减少气孔缺陷,提升接头可靠性。

案例 2:聚合物多层膜界面与涂层结合状态分析

【背景】某包装材料研发团队需评估多层复合膜各层界面结合情况,但聚合物对离子束热损伤敏感,常规制样易出现界面模糊。

【测试条件】采用 Hitachi IM4000 Plus,样品台液氮冷却至约 -80℃,加速电压 3kV 初切、1kV 终修,束流约 50μA,摆动角度 ±45°,加工约 1.5h。

【分析结果】截面显示各层厚度均匀(约 10~50μm),层间界面平直,未观察到热熔融或选择性刻蚀造成的假象,界面处无可见分层与孔隙。

【价值】客户确认现有复合工艺界面结合良好,并为后续减薄方案提供截面依据。