聚焦研发 · 专业检测一站式检测服务入口
登录
超声扫描显微镜(SAM)

超声扫描显微镜(SAM)

别名 扫描声学显微镜 / Scanning Acoustic Microscope / 超声扫描声学显微镜 / 扫描超声显微镜 / 超声扫描显微检测 / 声学扫描显微镜
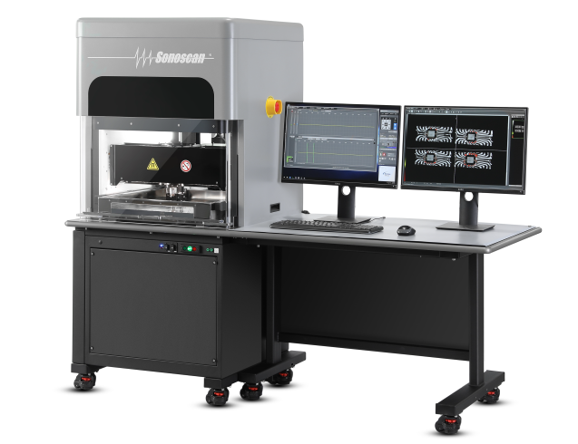
仪器型号 D9650 C-SAM
服务周期 3~5 工作日

项目介绍

超声扫描显微镜(SAM)用于无损检测材料内部的层间分层、空洞、裂纹、夹杂及界面结合状态,帮助研发与质量部门在不破坏样品的前提下判定封装或焊接质量。检测对象覆盖半导体封装、IGBT模块、陶瓷基板、金属焊接件、复合材料及涂层结构,输出可判读的C-Scan图像与定量数据。

基本原理

设备通过压电换能器发射高频超声脉冲(典型1~500MHz),经耦合介质传入样品;声波在声阻抗不同的界面(如硅/环氧、金属/空气)发生反射,反射回波幅值与传播时间被采集。扫描时逐点记录回波,形成C-Scan(平面)、B-Scan(截面)及A-Scan(波形)图像。核心物理量为界面反射系数与声速,可据此计算分层面积占比、空洞尺寸及层厚;对界面结合质量,以回波幅值百分比或相位变化表征。空气界面反射率接近全反射,因此分层与空洞在图像中呈高对比度亮区。
超声扫描显微镜(SAM)原理解讲图

设备参数范围

本项目采用D9650 C-SAM超声扫描显微镜,属工业级C-Scan成像平台,配备多轴精密扫描架与高频宽带换能器组,支持反射/透射模式切换,适用于封装器件、基板及金属焊接件的内部缺陷检测。典型配置如下:

项目

参数

换能器频率范围

1~500MHz(常用15~230MHz)

扫描范围

X/Y轴 300mm×300mm(可扩展)

扫描分辨率

最小扫描步距 1μm

Z轴行程

0~100mm,定位精度 ±1μm

成像模式

C-Scan / B-Scan / A-Scan / 透射扫描

最大样品尺寸

300mm×300mm×100mm

耦合方式

水浸(去离子水),可选喷水耦合

图像灰度

8bit/16bit,支持回波幅值门控成像

· 以上为典型配置范围,具体指标以设备实际标定为准

典型应用场景

· 半导体封装:塑封器件分层、芯片粘接空洞、引线键合区裂纹检测

· 功率模块:IGBT焊层空洞率评估、DBC陶瓷基板分层检测

· 金属焊接:电阻点焊、钎焊接头未熔合与气孔分布成像

· 复合材料:碳纤维层压板分层、孔隙率及冲击损伤评估

· 涂层与薄膜:涂层/基体界面结合状态、薄膜下空洞检测

样品要求

超声扫描显微镜对样品表面平整度和尺寸有明确要求,送样前请对照下表确认。若样品为封装器件或焊接件,请保持原始状态,不要自行切割或打磨检测面。

样品类型

推荐尺寸/量

具体要求

注意事项

块材/封装器件

长宽≤300mm,厚度≤100mm

检测面平整,粗糙度Ra≤1.6μm为宜

表面有台阶或弧面时需与工程师确认扫描路径

薄膜/涂层

面积≥10mm×10mm,厚度0.01~2mm

涂层与基体结合牢固,无剥离

高频换能器检测,需标注涂层厚度

焊接接头

搭接区域≥5mm×5mm

焊趾清晰,无覆盖物

点焊样品需标明焊点位置

粉末/颗粒

建议与工程师确认

需压片或镶嵌后检测

松散粉末无法直接水浸扫描

不满足上述要求时,可协助进行切割、镶嵌或表面处理制样;对怕水或易吸水样品,可协商采用保护膜或喷水耦合方案,具体与工程师确认。

测试步骤

步骤 1:样品制备

· 确认样品表面平整、无油污与松散颗粒,必要时用无水乙醇擦拭并干燥

· 根据样品材质与厚度选择换能器频率:薄层/高分辨率用高频(75~230MHz),厚件用低频(15~30MHz)

· 对不吸水样品可直接水浸;对吸水或怕水样品,与工程师确认是否采用局部喷水或保护膜方案

步骤 2:装夹与检查

· 将样品固定于扫描台夹具,保证检测面与扫描平面平行,倾斜度控制在±0.5°以内

· 注入去离子水作为耦合介质,液面覆盖样品检测面,排除气泡

· 检查换能器与样品间距,调整至焦距范围内,并确认Z轴回零正常

步骤 3:上机测试

· 设置扫描区域、步距(典型10~50μm)与扫描速度,先以A-Scan波形校准闸门位置与增益

· 对感兴趣区域进行C-Scan预扫,依据回波幅值调整门控与对比度,再执行正式扫描

· 采集C-Scan、B-Scan图像及关键点A-Scan波形,记录测试参数

步骤 4:数据复核

· 检查图像是否存在伪影(如水泡、表面划痕引起的异常反射),必要时重新扫描

· 对分层/空洞区域进行面积测量与灰度阈值分析,按客户指定标准或行业通用判据评级

步骤 5:报告出具

· 报告包含样品信息、测试条件、C-Scan/B-Scan图像、缺陷位置与尺寸、结论及判据说明

· 原始数据(图像与波形文件)可随报告一并提供,常规周期3~5个工作日

常见问题

Q1:C-Scan图像中亮区和暗区分别代表什么?

A1:在反射模式下,亮区表示该界面回波幅值高,通常对应空气界面(分层、空洞、裂纹);暗区表示声波透射良好,界面结合紧密。判读时需结合A-Scan波形和B-Scan截面确认,避免将表面划痕误判为内部缺陷。

Q2:测试周期多久?加急可以吗?

A2:常规3~5个工作日,含样品制备与图像分析。若样品数量多或需大面积高分辨率扫描,周期相应延长;加急需求可在预约时说明,视排期安排。

Q3:最少可以送多少样品?

A3:单件样品即可测试。对于封装器件,建议提供3~5件同批次样品以评估一致性;破坏性抽检样品请按批次数量提供。

Q4:SAM和X-ray检测怎么选?

A4:X-ray对密度差敏感,适合焊球空洞、金属夹杂;SAM对分层和界面结合更敏感,尤其适合塑封料/芯片界面、涂层/基体界面。两者互补,若关注分层与结合质量优先选SAM。

Q5:样品怕水或已开封器件能测吗?

A5:怕水样品可采用局部喷水耦合或加保护膜,但会牺牲部分分辨率;已开封器件需避免水进入腔体,建议先与工程师沟通,必要时采用透射模式或干耦合方案。

Q6:图像中异常反射一定是缺陷吗?

A6:不一定。水泡、样品表面污染、夹具反射均可能产生伪影。我们会通过重复扫描、改变焦距和A-Scan波形比对排除伪影,确认后再出具结论。

Q7:报告提供哪些数据?

A7:报告含C-Scan/B-Scan图像、缺陷位置标注、分层面积占比或空洞尺寸、测试参数及判据。原始图像和波形文件可一并提供,便于客户复核。

典型案例

案例 1:IGBT模块焊层空洞率评估

【背景】某功率模块封装企业在新品导入阶段发现模块温升偏高,怀疑芯片与DBC基板之间的焊层存在空洞,需定量评估空洞率以判断焊接工艺是否稳定。

【测试条件】采用D9650 C-SAM,换能器频率50MHz,反射模式,扫描步距20μm;样品为塑封IGBT模块,检测面为芯片焊层区域;以A-Scan校准焊层界面回波闸门。

【分析结果】C-Scan图像显示焊层中心区域存在不规则高亮区,经面积分析空洞率约12%,且空洞集中分布在芯片边缘。B-Scan截面确认空洞位于焊层中部,未扩展至基板。对比同批次3件样品,空洞率分别为12%、8%、15%,一致性较差。

【价值】客户据此调整回流焊温度曲线与真空除气时间,复测后空洞率降至5%以下,模块温升下降约8℃,避免了批量导入风险。

案例 2:碳纤维层压板冲击损伤检测

【背景】某航空复材研究单位需评估碳纤维层压板在低速冲击后的内部分层范围,为损伤容限设计提供依据,要求无损检测且不破坏试样。

【测试条件】采用D9650 C-SAM,换能器频率15MHz,透射模式,扫描步距50μm;样品为16层碳纤维层压板,尺寸200mm×150mm×3mm;冲击点位于板中心,冲击能量10J。

【分析结果】C-Scan图像显示冲击点周围存在花瓣状分层区,最大分层直径约28mm,分层面积约占扫描区域的6.5%;B-Scan显示分层主要位于第4~6层界面。与超声C-Scan结果对照,分层形貌与冲击方向一致。

【价值】客户将分层面积与冲击能量建立对应关系,用于有限元模型修正,并据此优化铺层设计,提升了层压板的抗冲击性能评估效率。