聚焦研发 · 专业检测一站式检测服务入口
登录
dage推拉力测试机

dage推拉力测试机

别名 Dage推拉力测试仪 / Dage bond tester / Dage推拉力机 / 引线键合拉力测试 / Wire Pull测试 / 金球剪切测试 / Ball Shear测试
仪器型号 Dage 4000 PXY
服务周期 3~5 工作日

项目介绍

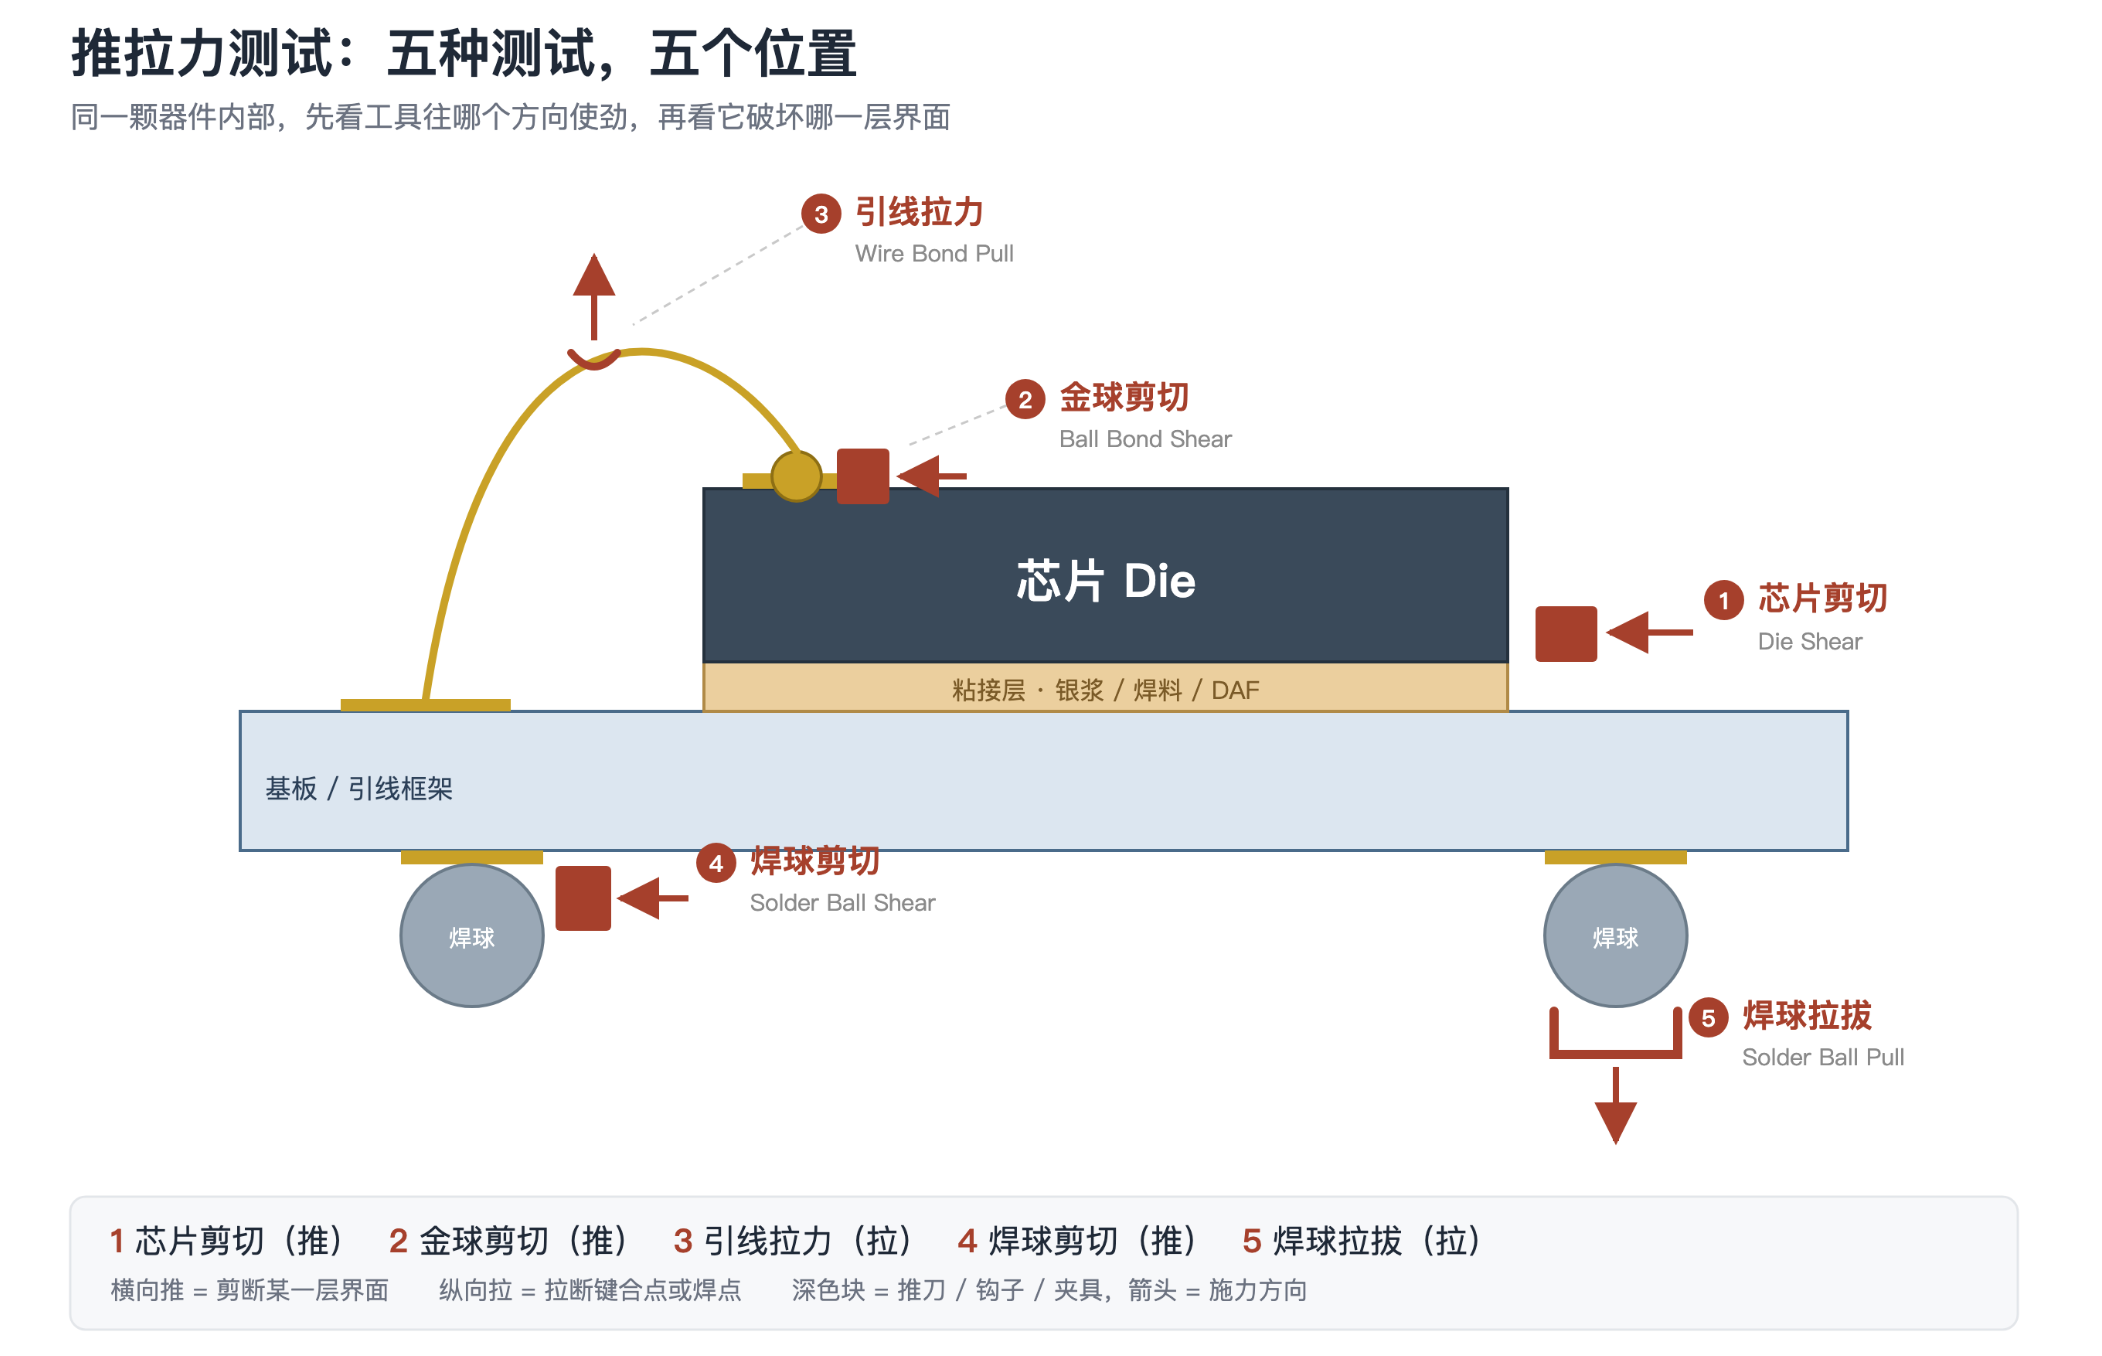
推拉力测试用于量化评估芯片、焊点、金线/铜线键合、贴装器件与基板之间的机械结合强度,直接回答“这个连接点能承受多大剪切力或拉拔力、失效模式是界面剥离还是本体断裂”。对封装、PCBA、功率器件与微电子组装行业而言,它是判定键合工艺窗口、来料一致性与失效根因的核心手段,结论可直接支撑工艺放行、批次判定与客诉分析。

https://nuoyan-pic.oss-cn-guangzhou.aliyuncs.com/24e678c2-d210-43cd-8d88-fd91bc390053.png
https://nuoyan-pic.oss-cn-guangzhou.aliyuncs.com/26a7230d-8908-4efe-abcb-263d568d0271.png
https://nuoyan-pic.oss-cn-guangzhou.aliyuncs.com/2eb41786-137b-48b2-bfa8-aac7fd20c7df.png

基本原理

推拉力测试以受控位移或受控加载方式,向试样施加剪切(Shear)、拉拔(Pull)、推球(Ball Shear)、线拉(Wire Pull)等方向的力,由高精度力传感器实时采集载荷-位移曲线,得到峰值载荷(Fmax,单位 gf 或 N)、断裂能量与失效位移等核心物理量。剪切测试中,推刀以恒定速度接近并剪切焊球或贴装件,界面抗剪强度 τ=Fmax/A(A 为有效承载面积);线拉测试中,钩针从线弧下方垂直上提,记录键合颈部或线弧的断裂载荷。失效模式(界面剥离、焊球本体开裂、IMC 层脆断、线颈断裂、线弧中段断裂)与载荷曲线形态共同决定结论,因此设备需同时具备力值精度与位移分辨率,并支持显微镜下目视判读。
dage推拉力测试机原理解讲图

设备参数范围

本次使用 Dage 4000 PXY 推拉力测试机,该系列为英国 Dage(现属 Nordson 集团)经典多轴键合强度测试平台,PXY 配置支持 X/Y 轴精密定位与 Z 轴加载,广泛用于封装实验室与产线抽检。设备由高刚度机架、可更换测力传感器、精密运动轴、光学观察系统与专用测试软件组成,可按测试类型切换推刀、钩针、夹爪等附件。

项目

参数

测试类型

推球/推芯片/剪切、线拉、凸点拉、镊拉、冷焊拉等

载荷量程

典型 0.5~5000 gf(多传感器可换,覆盖 0.5 gf~50 kgf 区间)

力值精度

满量程 ±0.25% 量级(依所选传感器等级)

位移分辨率

0.1 μm 量级

测试速度

典型 1~1000 μm/s 可设

X/Y 行程

典型 50 mm × 50 mm 量级

Z 轴行程

典型 50 mm 量级

光学系统

显微镜放大典型 50×~200×,带同轴照明

工作温度

室温型为主,可配加热台扩展至 200~300℃ 量级

· 以上为典型配置范围,具体指标以设备实际标定为准

典型应用场景

· 半导体封装:金线/铜线/银线键合点线拉强度与焊球剪切强度评价

· 功率器件:IGBT、MOSFET 芯片与 DBC/AMB 基板焊接层的推芯片剪切测试

· PCBA 与 SMT:贴片元件、BGA 焊球、QFN 引脚剪切与拉拔强度抽检

· 先进封装:Flip Chip 凸点、Cu pillar、微凸点剪切与拉拔评价

· 材料与工艺研究:焊料合金、烧结银、导电胶连接强度对比与工艺窗口筛选

· 失效分析:客诉或可靠性试验后连接点强度退化与失效模式定位

样品要求

推拉力测试对样品形态与连接点完整性要求较高,样品需保证被测点未被破坏且可稳定固定。以下为常见样品类型的推荐要求。

样品类型

推荐尺寸/量

具体要求

注意事项

整板/整颗封装(推球、推芯片)

单边 ≤50 mm,测试点 ≥5 个

测试面平整,焊球/芯片完整无损伤

翘曲过大会影响剪切高度

键合线样品(线拉)

线弧完整,测试线 ≥10 根

钩针需从线弧下方穿过

线弧过低或相邻线过密需说明

开帽/研磨样品

按测试点数量提供

被测点暴露且无研磨损伤

腐蚀残留需清洗干净

凸点/微凸点样品

单颗或阵列,测试点 ≥5 个

凸点完整,底部连接未破坏

需确认凸点尺寸以选夹爪

粉末/焊料合金(对比研究)

建议与工程师确认

需制成标准焊点或连接试样

直接粉末无法测试,需制样

不满足上述尺寸或完整性要求时,可协助进行开帽、研磨、切割或重新制样;对特殊结构(超细线径、极小凸点、异形封装)建议测试前与工程师确认可行性与附件选择。

测试步骤

步骤 1:样品制备

· 确认试样为待测连接点完好的整板、单颗封装体或已开帽样品,测试面清洁无残留助焊剂、无机械损伤

· 对需要暴露焊点或键合线的样品,按方案进行开帽、研磨或化学腐蚀,避免损伤被测连接点本体

· 记录样品批次、键合参数与预处理条件,必要时按测试方案做温循、老化等预处理后再测

步骤 2:装夹与检查

· 将样品用夹具或真空吸附固定于 X/Y 工作台,保证测试面水平、无翘曲与松动

· 按测试类型选装推刀、钩针或夹爪:推球用平头推刀,线拉用钩针,凸点拉用夹爪,安装后确认无干涉

· 在显微镜下复核推刀/钩针与被测点的相对位置,钩针应位于线弧下方且不触碰相邻线

步骤 3:上机测试

· 开机后按测试方案设定传感器量程、测试速度(典型 50~500 μm/s)、触发力与停止条件

· 先做 Z 轴高度标定与力传感器清零补偿,确认推刀接触面与焊球/芯片的剪切高度(通常为焊球直径的 1/4~1/3 处)

· 逐点执行测试,软件实时采集载荷-位移曲线并记录 Fmax 与失效模式,异常曲线即时标注

步骤 4:数据复核

· 剔除因对位偏差、钩针滑脱导致的无效数据,按测试方案判定有效点数与失效模式分类

· 统计均值、标准差与最小值,与规格限或历史批次数据比对,识别离群点

步骤 5:报告出具

· 报告包含测试条件、逐点 Fmax、失效模式分布、典型曲线图与结论判读

· 常规 3~5 个工作日出具,含制样与数据复核时间

常见问题

Q1:Dage 4000 PXY 能测哪些力值范围?

A1:通过更换不同量程传感器,可覆盖约 0.5 gf 到 50 kgf 的区间,常规封装键合测试多使用 0.5~5000 gf 量程。具体选用哪一档由被测点预期强度决定,原则是使 Fmax 落在传感器满量程的 10%~90% 区间以保证精度。

Q2:测试结果怎么读,Fmax 和失效模式哪个更重要?

A2:两者都关键。Fmax 反映连接强度量级,用于与规格限或历史批次比对;失效模式决定结论性质——界面剥离或 IMC 脆断通常指向工艺或材料问题,线颈断裂则多与键合参数相关。报告会同时给出逐点 Fmax、均值、标准差与失效模式分布。

Q3:测试周期多久?

A3:常规 3~5 个工作日,含制样与数据复核。若样品需开帽、研磨或做预处理,时间相应顺延,具体以测试方案确认后为准。

Q4:最少需要多少样品量?

A4:建议每种条件至少提供 5 个有效测试点,线拉类建议 ≥10 根线,以保证统计代表性。样品量不足时数据离散度参考价值有限,可在报告中注明。

Q5:推球、线拉、推芯片怎么选?

A5:按被测连接形式选:焊球与基板之间选推球剪切;键合线与焊盘之间选线拉;芯片与基板/框架之间选推芯片剪切;凸点选凸点拉或剪切。同一批次可组合测试以全面评价连接可靠性。

Q6:哪些样品不能测或需特别注意?

A6:已失效、连接点已开裂或严重氧化的样品无法给出有效强度;超细线径(如 <15 μm)与极小凸点需确认钩针/夹爪适配;带磁或怕磁样品需提前说明,避免影响定位与传感器。测试属破坏性试验,样品无法返还。

Q7:报告形式和数据能否导出?

A7:报告提供 PDF 版本,含测试条件、逐点数据、失效模式分类与典型载荷-位移曲线图;原始曲线数据可按要求导出 CSV 供客户自行统计分析。

典型案例

案例 1:功率模块 IGBT 芯片烧结层推芯片剪切评价

【背景】某功率器件厂在 IGBT 模块试产阶段出现温循后芯片烧结层分层,需量化烧结银连接层强度并对比两种烧结工艺。

【测试条件】仪器:Dage 4000 PXY 推拉力测试机,推芯片剪切模式。

【测试条件】样品:开帽后暴露芯片的模块,芯片尺寸约 5 mm × 5 mm,每种工艺 5 颗。

【测试条件】关键参数:推刀速度 200 μm/s,剪切高度贴近基板界面,传感器量程 50 kgf 档。

【分析结果】工艺 A 平均剪切力约 320 N,失效以烧结层内聚断裂为主;工艺 B 平均约 180 N,多数为芯片背面与烧结层界面剥离。结合曲线形态判断工艺 B 存在界面润湿不良。

【价值】客户据此锁定工艺 B 的烧结温度曲线问题,调整后复测强度提升至 300 N 以上,避免了批量分层风险。

案例 2:金线键合线拉强度批次一致性抽检

【背景】某封装厂对某批次 QFN 产品做来料与出货抽检,需确认键合线拉强度是否满足内控规格并排查个别低值点。

【测试条件】仪器:Dage 4000 PXY,线拉模式,配 0.5~100 gf 传感器与标准钩针。

【测试条件】样品:QFN 封装,金线直径 25 μm,每批抽 10 根线。

【测试条件】关键参数:钩针位于线弧最高点下方,测试速度 300 μm/s,记录 Fmax 与断裂位置。

【分析结果】批次均值约 8.5 gf,标准差 0.6 gf,多数为线颈断裂;其中 1 根仅 4.2 gf 且断在焊盘界面,显微镜复查发现该点焊盘存在污染。

【价值】客户据此加强焊盘清洗工序,后续批次均值稳定在 8~9 gf,界面断裂比例显著下降,抽检数据成为工艺放行依据。