聚焦研发 · 专业检测一站式检测服务入口
登录
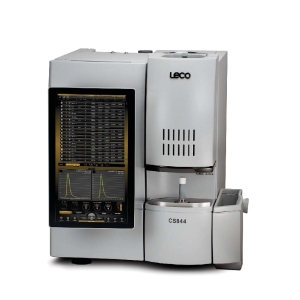
碳硫分析仪 CS

碳硫分析仪 CS

别名 碳硫仪 / CS分析仪 / 碳硫含量分析仪 / Carbon Sulfur Analyzer / CSA / 碳硫检测仪 / 碳硫元素分析仪
仪器型号 LECO CS844、CS800
服务周期 3~5 工作日

项目介绍

碳硫分析是判定金属材料冶金质量与工艺稳定性的基础手段。通过准确测定钢铁、合金、矿石及陶瓷等无机材料中碳、硫两元素的含量,客户可以判断材料牌号是否合格、冶炼与热处理工艺是否受控、焊接与铸造缺陷是否与成分偏析相关。本检测面向冶金、铸造、机械制造及新材料研发行业,为来料验收、工艺验证与失效分析提供碳硫定量数据。

基本原理

样品在高温富氧气氛中燃烧,碳被氧化为 CO₂、硫被氧化为 SO₂,释放的混合气体经除尘、除水后进入检测单元。碳的测定通常采用红外吸收法:CO₂ 对特定波长红外光的吸收强度与浓度符合朗伯-比尔定律,测得积分吸收值即可换算碳含量;硫同样以红外吸收法测定 SO₂,或采用滴定/电导法作为补充。核心物理量为燃烧释放气体的积分吸收信号,经标准物质校准后转化为质量分数 w(C)、w(S)。高频感应炉在纯氧或氧气载气条件下可使样品在数秒至数十秒内完全燃烧,助熔剂与钨粒的加入用于提高燃烧温度并改善熔融流动性。

设备参数范围

本项目采用 LECO CS844 与 CS800 碳硫分析仪,均为高频感应燃烧-红外吸收原理的专用设备,适用于金属及无机非金属材料中碳硫的常规与痕量分析。CS844 面向宽范围碳硫测定,CS800 侧重低含量与高精度场景。两台设备均配备自动进样与气路净化模块,具体量程、检出限与精度以设备实际配置及校准状态为准,测试前需与工程师确认。下表列出关键能力维度。

项目

参数

分析原理

高频感应燃烧 + 红外吸收(碳、硫独立检测池)

测定元素

碳(C)、硫(S)

适用含量范围

以设备实际量程为准,覆盖痕量至中高含量

检出能力

微克级碳硫释放量,具体检出限以设备校准结果为准

燃烧功率与频率

高频感应加热,功率与频率以设备实际配置为准

载气与助熔剂

高纯氧气,钨粒/锡粒等助熔剂按样品类型选择

校准方式

有证标准物质多点校准,可溯源

单样测试时间

通常数十秒至数分钟,视样品燃烧完全程度而定

典型应用场景

· 钢铁与合金:低碳钢、不锈钢、工具钢中碳硫含量测定,用于牌号判定与冶炼控制。

· 铸造行业:铸铁、球墨铸铁中碳当量评估与硫偏析分析。

· 焊接材料:焊丝、焊条熔敷金属碳硫分析,评估焊接裂纹敏感性。

· 矿石与炉料:铁矿石、锰矿、石灰石等原料碳硫检测,指导配料。

· 粉末冶金与硬质合金:碳含量对烧结性能影响的关键指标。

· 陶瓷与无机材料:碳硫杂质对烧结体性能的影响评估。

样品要求

碳硫分析对样品形态适应性较广,但取样代表性与燃烧完全程度直接决定数据可靠性。送样前请按下表准备,并注明材料牌号、状态与检测目的。

样品类型

推荐尺寸/量

具体要求

注意事项

块状/棒材

直径或边长 5~20 mm,厚度 2~10 mm,3~5 块

表面无氧化皮、油污,取样部位有代表性

避免切割过热导致碳硫损失

屑状/钻屑

5~10 g

混匀、无油、无锈,粒度均匀

需干燥保存,防氧化

粉末

5~10 g

充分混匀,必要时压片或包裹

易挥发或吸潮样品需真空包装

薄片/箔材

面积不小于 10 mm×10 mm,3~5 片

表面清洁,叠放或剪碎后测试

注意称样量控制

不满足上述要求时,可协助进行切割、清洗、压片等制样处理,或与工程师确认替代取样方案;对于高硫、高碳或含挥发性组分的特殊样品,建议提前沟通燃烧条件与助熔剂选择。

测试步骤

步骤 1:样品制备

· 块状样品用钻、车、铣等方式取样,避免油污与氧化皮,取样部位应具有代表性。

· 屑状或粉末样品需充分混匀,必要时用丙酮清洗并干燥;称样量按设备推荐范围,通常为 0.1~1 g 量级。

· 按样品类型加入适量钨粒、锡粒或铁屑助熔剂,确保燃烧完全。

步骤 2:装夹与检查

· 将样品与助熔剂置于陶瓷坩埚中,坩埚需预先在高温炉中灼烧除碳并冷却保存。

· 检查高频炉感应圈、气路密封与除尘过滤装置,确认无漏气与堵塞。

· 空白坩埚先行测试,确认系统空白值稳定后再进入样品测试。

步骤 3:上机测试

· 按样品类型调用相应方法,设置燃烧功率、燃烧时间、积分时间与比较水平等参数,具体数值按测试方案设定。

· 先以有证标准物质校准,确认碳硫回收率在允许范围内。

· 依次进样,记录积分吸收信号,观察燃烧曲线是否完整、有无拖尾,异常曲线需重测。

步骤 4:数据复核

· 每批次插入标准物质与平行样,核查精密度与准确度。

· 对超出校准范围或信号异常的样品,调整称样量或助熔剂后复测。

· 由复核人员核对原始信号、校准曲线与最终结果的一致性。

步骤 5:报告出具

· 报告列明样品信息、测试方法、仪器型号、校准标准物质与测试结果。

· 常规周期 3~5 个工作日,含制样与数据复核;加急需求需提前沟通。

常见问题

Q1:碳硫分析结果如何读取,单位是什么?

A1:报告给出碳、硫的质量分数,通常以 % 表示,低含量可换算为 ppm。结果基于有证标准物质校准,可直接与材料标准或内控指标比对。

Q2:测试周期多久,能否加急?

A2:常规 3~5 个工作日,含制样、上机与数据复核。加急需求需在预约时说明,视设备排期与样品数量安排。

Q3:最少需要多少样品?

A3:块状样品 3~5 块即可,屑状或粉末建议 5~10 g。实际称样量通常为 0.1~1 g 量级,但需保留复测余量。

Q4:碳硫分析仪与氧氮氢分析仪如何选择?

A4:碳硫分析测 C、S 两元素,氧氮氢分析测 O、N、H。若需全面评价材料气体元素与夹杂物,建议两项检测配合进行。

Q5:哪些样品不适合直接测试?

A5:含大量易挥发组分、强吸潮或高有机物的样品,燃烧时可能产生干扰或爆燃,需预处理或改用其他方法,建议提前与工程师确认。

Q6:结果异常或与预期不符怎么办?

A6:先核查取样代表性、助熔剂用量与燃烧曲线。可安排平行样与标准物质复核,必要时重新取样复测,复测数据以报告形式说明。

Q7:报告包含哪些内容?

A7:包含样品信息、测试方法、仪器型号、校准标准物质、碳硫测试值及测试日期。如需原始燃烧曲线或不确定度信息,可在委托时提出。

典型案例

案例 1:低碳钢焊接热影响区碳硫偏析评估

【背景】某压力容器制造企业反映焊接接头在弯曲试验中出现微裂纹,怀疑与母材及焊缝碳硫含量波动有关,委托对母材、焊缝及热影响区分别取样分析。

【测试条件】仪器:LECO CS844 碳硫分析仪;方法:高频感应燃烧-红外吸收法。

【测试条件】样品:从焊接试板不同区域钻取屑样,每区 3 个平行样,称样量约 0.5 g,加钨粒助熔。

【测试条件】关键参数:燃烧功率与积分时间按低碳钢方法设定,以有证低碳钢标准物质校准。

【分析结果】母材碳含量约 0.18%、硫约 0.012%;焊缝碳约 0.09%、硫约 0.018%;热影响区硫略高于母材。硫在焊缝区偏高,与焊材及保护气氛有关,可能是裂纹敏感性的诱因之一。

【价值】企业据此调整焊材批次与焊接工艺,复检后焊缝硫含量回落,弯曲试验合格率提升。

案例 2:粉末冶金硬质合金碳含量控制

【背景】某硬质合金生产企业发现烧结体出现 eta 相,怀疑混合料总碳控制不当,需要对原料粉末与混合料进行碳含量快速测定。

【测试条件】仪器:LECO CS800 碳硫分析仪;方法:高频感应燃烧-红外吸收法。

【测试条件】样品:WC 粉、Co 粉及混合料,各取 5 g,混匀后称取约 0.2 g,加钨粒与铁屑助熔。

【测试条件】关键参数:针对高钨样品提高燃烧功率并延长积分时间,以硬质合金标准物质校准。

【分析结果】WC 粉总碳约 6.10%,混合料总碳约 5.85%,低于目标值 6.00%~6.10%,提示球磨或配碳环节存在碳损失。硫含量均低于 0.01%,对烧结影响可忽略。

【价值】企业据此调整配碳比例与球磨时间,烧结体 eta 相消除,硬度与抗弯强度恢复至内控范围。