聚焦研发 · 专业检测一站式检测服务入口
登录
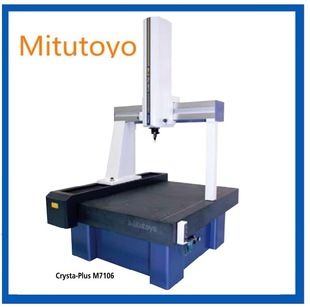
三坐标测量仪(CMM)

三坐标测量仪(CMM)

别名 三坐标测量机 / Coordinate Measuring Machine / 三次元测量仪 / 三坐标测量仪CMM / 三坐标尺寸测量 / 形貌尺寸测量
仪器型号 三丰 CRYSTA-Apex S7106
服务周期 3~5 工作日

项目介绍

基本原理

三坐标测量仪(Coordinate Measuring Machine, CMM)是一种基于接触式或非接触式测头,在三维空间中对被测物体进行逐点坐标采样的精密测量设备。其工作原理为:测头沿工件表面按预定路径运动,每接触一个测量点即触发信号,由光栅尺记录该点在 X、Y、Z 三个轴向的精确坐标值;计算机根据采集的离散点云数据,通过拟合算法计算出被测要素的几何尺寸、形状公差和位置公差。CRYSTA-Apex S7106 采用桥式结构设计,三轴均配置高精度反射式线性光栅尺(分辨率 0.1 μm),导轨系统采用空气轴承驱动,运动平稳无摩擦,配合主动式温度补偿系统,实现对中等尺寸精密零部件的高精度尺寸测量。

设备参数范围

项目

参数

仪器名称

三坐标测量仪(Coordinate Measuring Machine, CMM)

产品型号

三丰(Mitutoyo)CRYSTA-Apex S7106

测量范围(X×Y×Z)

700 mm × 1000 mm × 600 mm

光栅尺分辨率

0.1 μm(0.0001 mm)

长度测量最大允许误差(MPE_E)

E = (1.7 + 3L/1000) μm(L 为测量长度,单位 mm)

最大允许探测误差(MPE_P)

1.7 μm

最大允许扫描探测误差(MPE_THP)

2.3 μm

测针长度范围

20 ~ 200 mm(标准工单测针)

最大工件重量

800 kg(工作台面)

典型应用场景

▎精密机械加工

· 发动机缸体/缸盖、变速箱壳体等精密加工件的孔径、中心距及形位公差检测

· 阀体多面体孔系位置度和垂直度批量精测

▎模具与工装检定

· 注塑模具型腔三维轮廓扫描与尺寸验证,保证产品一致性

· 夹具定位面平面度与平行度检定,确保装配精度

▎航空航天零部件

· 航空发动机涡轮盘、叶片等关键部件复杂曲面轮廓精测

· 结构件关键尺寸验证,满足 AS9100 质量体系要求

▎电子消费品

· 手机中框、平板外壳等薄壁件平面度和轮廓度分析

· 精密结构件批量尺寸抽检与 SPC 趋势管控

▎逆向工程

· 实物样件密集点云扫描,输出 CAD 三维模型用于改型设计

· 仿制件与原型件全尺寸对比分析

样品要求

样品类型

推荐尺寸/量

具体要求

注意事项

精密金属/塑料零件

≤ 700 × 1000 × 600 mm

重量 ≤ 800 kg,表面光洁无毛刺

大温差工件需充分恒温

模具/工装

≤ 700 × 1000 × 600 mm

重量 ≤ 800 kg,型腔复杂建议扫描模式

深腔部位注意测针可达性

铸件/锻件毛坯

≤ 700 × 1000 × 600 mm

粗糙表面需选大直径测针

毛坯余量分析可用扫描模式

薄壁件(手机中框等)

≤ 700 × 1000 × 600 mm

注意夹持力避免变形

建议用真空吸盘或低夹持力夹具

标准量具/检具

不限

需提供标称值和公差带

可作为校准基准比对

测试步骤

步骤 1:样品接收与预处理

· 确认工件材质、尺寸及重量是否在仪器量程范围内(≤800 kg)

· 清洁工件表面油污、铁屑等杂质,避免划伤花岗岩工作台

· 对于热敏感材料,提前将工件放置于测量室恒温 ≥ 4 小时以消除温差

步骤 2:装夹与找正

· 根据工件形状选择适当夹具(磁性表座、手动夹具、真空吸盘等)

· 将工件稳固放置于工作台面,确保在测量过程中无位移

· 运行 CNC 找正程序,建立工件坐标系(3-2-1 法或 RPS 法)

步骤 3:编程与参数设置

· 在 MCOSMOS 软件中导入工件 CAD 模型或手动编程测量路径

· 设置测头参数(测针直径、测力、逼近/回退距离、测量速度等)

· 定义需评价的尺寸公差和形位公差项目(GD&T 标准)

步骤 4:执行测量

· 运行 CNC 自动测量程序,系统按预定路径逐点采样

· 实时监控测头触发状态和测量数据,注意排除异常撞击风险

· 完成粗测后,对关键尺寸进行复测以验证重复性

步骤 5:数据分析与报告输出

· 在 MCOSMOS 中进行尺寸评定、形位公差分析和图形化报告生成

· 输出含公差判定(Pass/Fail)的 PDF 或 EXCEL 检测报告

· 对于超差项目,出具偏差值和趋势分析建议

常见问题

  1. Q1:三坐标测量与传统量具(卡尺、千分尺)有什么区别?

    A1:传统量具一次只能测量一个单一尺寸(如外径、长度),且测量结果依赖操作者手感和技巧,重复性差。CMM 能够同时测量空间多个方向的尺寸和形位公差(平面度、垂直度、同轴度等),被测数据由计算机自动采集和处理,消除了人为读数误差,精度和重复性远优于传统量具。CRYSTA-Apex S7106 的 MPE_E 可达 (1.7+3L/1000) μm,相当于 2 m 长度范围内的误差不超过约 7.7 μm。

    Q2:CRYSTA-Apex S7106 能否测量内孔、深腔等隐蔽特征?

    A2:可以。通过选择不同长度和角度的测针(最长至 200 mm),配合 PH10M 自动分度测座(可定位 720 个角度),能够到达工件内部的深孔、台阶、斜面孔等位置进行测量。对于极深腔体,建议使用加长测针或星形测针组。

    Q3:工件在测量前需要进行恒温处理吗?为什么?

    A3:是的,强烈建议。CMM 基于线膨胀原理工作,工件与机器的温差会直接导致测量误差。铝件(膨胀系数约 23×10⁻⁶/K)在温度变化 1 °C 时,100 mm 长度变化约为 2.3 μm,已超出仪器精度范围。一般要求工件在测量室恒温 ≥ 4 小时。CRYSTA-Apex S7106 配备主动温度补偿系统,可部分修正温度影响,但仍建议将工件温度稳定在 20 ± 1 °C。

    Q4:触发式测量和扫描式测量有什么区别?何时选用?

    A4:触发式(Touch-Trigger)测量:测头逐点接触工件,每点触发一次信号,适合离散几何要素(孔、槽、面)的尺寸和位置测量,效率高、通用性强。扫描式(Scanning)测量:测头沿工件表面连续滑行,密集采集点云数据,适合轮廓度、曲面形状分析和逆向工程,数据量更大、信息更丰富,但速度较慢。S7106 可选配 SP25M 扫描测头,兼顾两种模式的灵活切换。

    Q5:CMM 测量结果是否需要校准和验证?

    A5:需要。CMM 属于计量设备,需按 ISO 10360 或 GB/T 16857 标准定期进行检定/校准。日常可选用标准球(Reference Sphere)进行精度核查,年度检定需由具备资质的计量机构使用激光干涉仪完成。诺研平台出具的 CMM 检测报告可直接溯源至国家基准。

典型案例

  1. 案例 1:汽车变速箱壳体关键孔位尺寸检测

    【背景】

    某客户委托对一批压铸铝合金变速箱壳体进行加工后尺寸验证,重点关注轴承孔直径、档位孔中心距和结合面平面度。轴承孔直径公差要求 ± 0.015 mm,结合面平面度 ≤ 0.05 mm,属于 IT6~IT7 级精度。

    【测试条件】

    仪器:三丰 CRYSTA-Apex S7106

    测头系统:Renishaw TP20 触发式测头 + 2×20 mm 直测针

    环境温度:20.5 °C,恒温 6 小时后测量

    测量程序:CAD 导入 → 自动建坐标系 → 批量测量 48 个特征点

    【分析结果】

    所有轴承孔直径测量值均在公差范围内(最大偏差 +0.008 mm),平面度最大实测值 0.032 mm。档位孔中心距中有一组偏差 0.023 mm(超出图纸公差 ±0.02 mm),判定为不合格。

    【结论】

    该批次变速箱壳体尺寸合格率 91.7%(46/48),不合格项为客户标注的关键档位孔中心距,建议调整加工参数后返工复测。

    案例 2:手机中框铣削后平面度批量抽检

    【背景】

    某消费电子制造商需对 CNC 铣削后的 316L 不锈钢手机中框进行平面度抽检,批量 200 pcs,抽检 20 pcs。客户平面度要求 ≤ 0.08 mm,此前使用三坐标探针逐点测量,效率较低。

    【测试条件】

    仪器:三丰 CRYSTA-Apex S7106 + SP25M 扫描测头

    测针:2×30 mm 红宝石球测针

    模式:平面扫描(Zigzag 路径,点间距 0.5 mm)

    每件测量时间:约 2.5 分钟(含装夹)

    【分析结果】

    20 件样品平面度实测值范围 0.042~0.096 mm,其中 3 件超差。通过扫描云图可清晰识别超差区域集中在侧边锁螺丝凸台附近,判断为夹持应力释放所致。

    【结论】

    合格率 85%(17/20),建议优化夹持方案(改用真空吸盘),降低夹持应力对薄壁件变形的影响。

  2. 能源设备: 风力涡轮机叶片轮廓分析,优化气动性能。