聚焦研发 · 专业检测一站式检测服务入口
登录
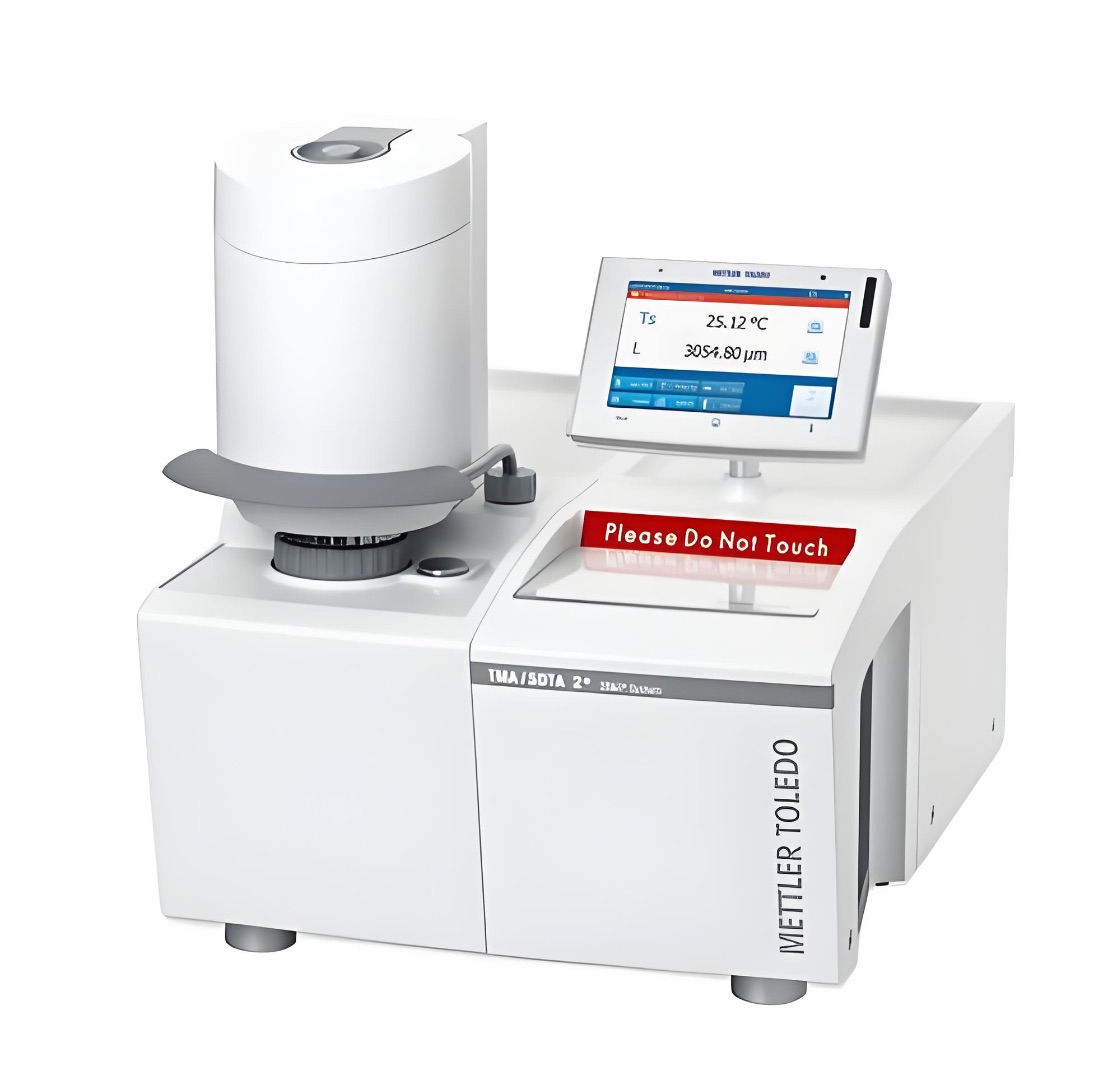
热机械分析仪(TMA)

热机械分析仪(TMA)

别名 Thermomechanical Analysis / 热机械分析法 / 热机械分析仪TMA / 线性膨胀系数检测 / 玻璃化转变温度检测 / 热膨胀系数测试
仪器型号 NETZSCH TMA 402 F3
服务周期 3~5 工作日

项目介绍

基本原理

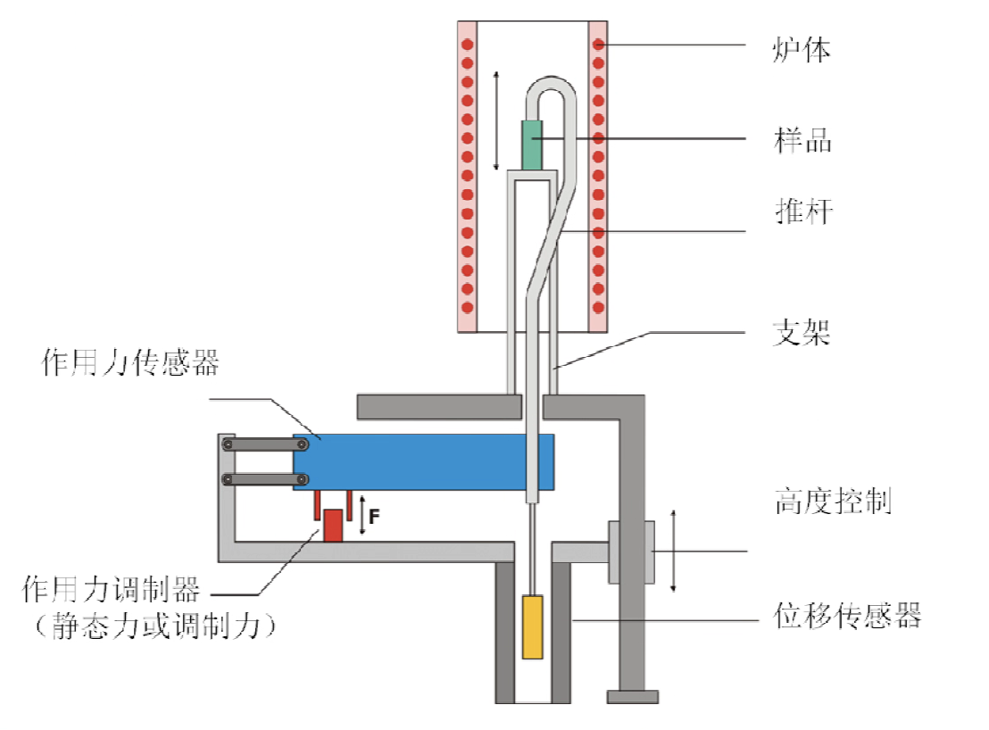
热机械分析仪(TMA)通过向样品施加可控的静态载荷(0.001~2 N),在程序控温过程中精密测量样品形变量(ΔL)随温度和时间的变化。其核心传感元件采用高分辨差分电容式位移传感器(LVDT),位移分辨率达 0.1 nm——样品在受热膨胀或受力收缩时推动探杆产生位移,传感器将该机械位移转换为电信号,经校准后直接输出绝对膨胀量/收缩量。通过更换探头几何构型,可切换为五种测试模式:膨胀/压缩模式(平板探头,测线膨胀系数 CTE)、针入模式(尖点探头,测软化点和 Tg)、拉伸模式(薄膜夹具,测薄膜热收缩与膨胀)、三点弯曲模式(跨距支撑,测弯曲模量与 Tg)和全压缩模式(圆盘探头,测压缩蠕变)。配备液氮冷却系统,覆盖 -150°C ~ 1000°C 宽温度范围,支持多气体吹扫和真空环境。直接输出参数包括:线性热膨胀系数(CTE, α)、玻璃化转变温度(Tg)、软化温度(Ts)、线膨胀量(ΔL)、收缩率(%)及蠕变柔量(J(t))。
https://nuoyan-pic.oss-cn-guangzhou.aliyuncs.com/68ca29f7-d374-4922-8e8e-35d07b8c19ea.png
https://nuoyan-pic.oss-cn-guangzhou.aliyuncs.com/16fabc55-70e8-4c8e-b675-0e72aa1be572.png

设备参数范围

项目

参数

仪器名称

热机械分析仪(TMA)

产品型号

Discovery TMA 450

生产厂家

TA Instruments(美国)

温度范围

-150°C ~ 1000°C(液氮冷却,铂金炉体)

位移分辨率

0.1 nm

位移量程

± 5 mm

力值范围

0.001 N ~ 2 N(静态),分辨率 0.001 N

样品尺寸

长度 ≤ 45 mm,宽度/直径 ≤ 20 mm

加热速率

0.01 ~ 100°C/min

降温速率

0.01 ~ 50°C/min(液氮辅助)

探头配置

膨胀/压缩、针入(Ø0.5 mm/1 mm)、拉伸、三点弯曲(跨距 5~20 mm)

气氛控制

N₂ / Ar / He / 空气(自动切换),可选真空附件

执行标准

GB/T 1036、GB/T 2572、ISO 11359-2、ASTM E831、ASTM E1545、ASTM E2347

典型应用场景

▎电子与半导体材料

  PCB 覆铜板、芯片封装材料的 CTE 匹配评估,焊点热应力可靠性分析

▎聚合物与工程塑料

  Tg 测定、线膨胀系数测量、注塑件收缩率评估、薄膜热稳定性评价

▎复合材料

  纤维增强树脂基复合材料的层间 CTE 各向异性分析,热循环疲劳损伤评价

▎金属与合金

  精密合金、铝基/铜基合金的 CTE 标定,相变温度测定,热处理工艺优化

▎陶瓷与玻璃

  烧结陶瓷的 CTE 标定、LTCC 基板热学匹配设计、玻璃软化温度测定

▎薄膜与涂层

  薄膜热收缩率、涂层与基底 CTE 匹配性评价、多层结构热应力分析

样品要求

样品类型

推荐尺寸/量

具体要求

注意事项

块材(金属/陶瓷/塑料)

长度≤45mm,宽度/直径≤20mm

两端面平行打磨(平整度 ≤ 0.05mm),接触面光洁无划痕

长宽厚精确测量至 0.01mm;膨胀模式须提供初始长度 L₀

薄膜/薄片

长度≥15mm,宽度≥5mm,厚度≥20μm

无褶皱、无拉伸变形;拉伸模式夹持端需加贴加强片

提供精确膜厚(≥3 处测厚取均值);柔性膜注意预张力设定

粉末/颗粒

≥ 0.5 g

压制成圆片(Ø10×2mm)或与粘结剂固化成型

压制密度和均匀性影响 CTE 绝对值,建议平行制样 2~3 个

纤维/细丝

长度≥20mm,直径≥50μm

单根纤维或束丝,两端用专用夹具固定

拉伸模式用纤维夹具,预张力按直径经验选取

粘稠/胶体

≥ 0.2 g³

涂覆在金属箔基底上固化成型

需注明固化工艺和固化度;参考基底 CTE 需单独测试扣除

不同模式样品要求

测试模式

样品尺寸

备注

​​压缩模式​​

​​圆柱形​​:直径‌6–10 mm‌,高度(测量方向)‌3–10 mm
​​正方柱形​​:高度(测量方向)‌3–10 mm‌,长宽均‌≥5 mm‌(建议 5–10 mm),端面需平整平行

这是最常用的模式之一。样品​​上下表面必须平行且平整​​,以确保探头接触均匀。块状样品的最大高度一般不超过25 mm,最大直径不超过10 mm 。

​​拉伸模式​​

​​板条形​​:厚度‌≥0.02 mm‌(通常 0.05–0.5 mm),长度‌20–50 mm‌,宽度‌2–4 mm‌

主要用于薄膜、纤维等材料。样品​​厚度通常要求小于0.5 mm​​,否则夹具难以夹稳 。长宽比建议大于16:1以获得最佳测试效果 

​​弯曲模式​​

​​板条形​​:(25±0.5) mm × (8.0±0.2) mm × (3.0±0.2) mm 

适用于测量硬质或高强度材料的性能,如玻璃化转变温度。样品在支座间的​​跨距(两支点间的距离)通常为15.0 mm​​ 。长厚比至少为10:1 

​​针入(穿透)模式​​

尺寸要求通常与压缩模式样品相同 

常用于测定材料的软化点。该模式使用​​针尖直径更小(如Φ1.13 mm)的探头​​,对样品局部施加较大应力。

测试步骤

步骤 1:样品制备与尺寸测量

· 块材样品加工至所需尺寸(长度≤45mm),两端面平行打磨至平整度 ≤ 0.05mm

· 薄膜样品裁剪至 ≥ 15×5mm,提供精确膜厚(≥3 处测厚取均值)

· 精密测量初始长度 L₀ 至 0.001 mm(使用千分尺或标尺)

步骤 2:探头选择与装夹

· 膨胀/压缩模式:选用 Ø6 mm 平板探头,样品平稳放置在样品台上

· 拉伸模式:薄膜两端夹入拉伸夹具,施加预张力 0.01~0.05 N 使膜张紧

· 针入模式:选用 Ø0.5 mm 或 Ø1 mm 球型/尖型针入探头,接触力设 0.01~0.1 N

· 三点弯曲模式:选用弯曲夹具,设定跨距(典型 10~20 mm),样品居中放置

步骤 3:温度程序设置与测试

· 设定温度程序:范围(如 25°C ~ 300°C)、升温速率(标准 5°C/min)、气氛(N₂ 50 mL/min)

· 施加测试力:CTE 测试用 0.01~0.05 N 微力(仅保持接触),针入/压缩用 ≥ 0.1 N

· 运行温度扫描,实时记录位移-温度(L-T)曲线;变温速率 5°C/min 为通用推荐

· 每个样品至少测试 2 次(首次消除热历史,第二次取数据)

步骤 4:数据处理与报告

· 从 L-T 曲线上拟合线性段斜率计算 CTE:α = (ΔL/L₀)/ΔT(单位:×10⁻⁶/°C)

· 切线法/拐点法确定 Tg、Ts 温度;分步拟合不同温区的 CTE 值

· 出具检测报告:含原始 L-T 曲线、CTE 分段值表、Tg/Ts 标注图及关键数据摘要

常见问题

  • Q1:TMA 和 DSC/DTA 在 Tg 测定上有什么区别?

    A1:DSC 通过热流变化检测 Tg——样品在 Tg 处的比热容突变导致热流基线偏移,适合所有材料且分辨率高。TMA 通过机械形变检测 Tg——样品在 Tg 以上区域膨胀速率突然增大(或针入深度突变),灵敏度高于 DSC(可检测 QC 级 0.01% 的形变),但仅限于刚性或半刚性样品。两者互补:DSC 初筛 Tg 位置,TMA 精确定位Tg 对应的机械松弛起始温度。TMA 测得 Tg 通常比 DSC 高 2~5°C(因为需要足够的热膨胀变化才被检测到)。

    Q2:测 CTE 时为什么要进行两次升温?

    A2:首次升温用于消除样品的热历史——样品在加工/存储过程中会累积内应力、物理老化和残余取向,这些因素会在首次升温过程中释放,导致 L-T 曲线在 Tg 以下区域出现不规则收缩或异常膨胀。第二次升温反映材料的本征热膨胀行为。标准流程:先以 5°C/min 升至目标温度,恒温 5 min 消除应力,冷却后再以相同速率升温采集数据。二次加热的 CTE 数据才是材料真实的 CTE。

    Q3:针入模式和膨胀模式测得的 Tg 为什么不同?

    A3:针入模式下,探头(典型 Ø0.5~1 mm)在恒定力作用下压入样品表面,Tg 表现为探头位移突然增大——此时对应的是样品表面层开始软化的温度。膨胀模式下,平板探头浮放在样品顶面,Tg 表现为膨胀曲线斜率突然增大——对应体相自由体积增大的起始温度。针入模式对表面效应敏感(可能测到表面 Tg 或软化点),膨胀模式反映体相 Tg。两者 Tg 差异通常在 3~8°C,针入模式 Tg 可能偏低。建议统一在膨胀模式下报告 Tg。

    Q4:升降温速率对 CTE 和 Tg 的测量结果有什么影响?

    A4:升温速率影响两个关键参数:① CTE —— 慢速升温(2~5°C/min)的 CTE 值比快速(10~20°C/min)高约 1~3%,因为慢速升温允许样品在每个温度点充分热平衡,膨胀更完全;② Tg —— 升温速率每增加一倍,Tg 偏移约 +2~5°C,遵循 Arrhenius 动力学依赖性。标准方法(GB/T 1036、ASTM E831)统一使用 5°C/min,建议严格遵循标准速率。研究动力学时可做多速率对比(2、5、10、20°C/min)拟合计时 Tg。

    Q5:TMA 能测薄膜样品吗?有什么特殊要求?

    A5:可以,但需使用拉伸模式或薄膜膨胀夹具。薄膜样品的特殊要求:① 厚度 ≥ 20 μm(过薄信号太弱,噪声比差);② 薄膜需切割整齐(±0.5 mm),夹持端加贴 PET 或铝箔加强片防止滑脱;③ 预张力是关键——过小(< 0.005 N)导致薄膜松弛、数据抖动;过大(> 0.1 N)会引入应力诱导收缩,CTE 偏高。推荐预张力 0.01~0.03 N,根据膜厚和模量调整。对于超薄膜(< 20 μm),建议使用 DMTA 的动态模式。

    Q6:样品测试前需要进行哪些预处理?

    A6:① 干燥处理——聚合物样品在 50~80°C 真空干燥 2~4 h 去除吸附水分(水分会显著影响 Tg 和 CTE);② 退火处理——消除加工内应力,尤其对注塑件和拉伸膜;③ 尺寸测量——初始长度 L₀ 精确至 0.001 mm(推荐用光学测量或千分表);④ 对于复合/多层材料,需明确测试方向和截面(CTE 各向异性)。预处理条件须在报告中注明,以保证数据可复现。

    Q7:TMA 三点弯曲模式测什么?与膨胀模式有什么区别?

    A7:三点弯曲模式在样品下方设置两个支撑座(跨距可调 5~20 mm),探头从上方对样品中点施力。该模式测量材料的弯曲蠕变和弯曲 Tg——测试中样品上表面受压、下表面受拉,Tg 表现为挠度突变。三点弯曲 Tg 反映材料在弯曲应力状态下的玻璃化行为,与膨胀模式(无应力)和针入模式(压应力)不同。典型应用:刚性薄板(如 PCB 基板、复合板)的 Tg 测定,尤其当样品不便制做膨胀模式所需的大长径比时。三点弯曲测得 Tg 通常比膨胀模式高 5~15°C(因为引入了弯曲应力约束分子链运动)。

    Q8:TMA 测试中如何排除基线漂移对数据的影响?

    A8:基线漂移主要来源于:① 探杆和炉体的热膨胀——即使不接样品,TMA 炉体和探杆自身也会随温度变化产生位移;② 接触力波动——静载荷的微小变化通过力恢复系统反馈影响探杆位置。排除方法:① 测试前运行基线校准——在相同温度程序和力条件下用蓝宝石标准样(已知 CTE)或空载运行;② 数据后处理时扣除基线偏移量(软件自动或手动);③ 每月用 CTE 标样(NIST 标准蓝宝石/铝)验证系统精度。推荐基线漂移量控制在 < 5 μm/100°C,超过此范围需检查探杆清洁度和炉体状态。

典型案例

案例 1:铝合金 6061 线性热膨胀系数(CTE)标定

【背景】

某航空制造企业需对批量采购的 6061-T6 铝合金棒材进行 CTE 标定,验证其是否符合 AMS 4027 规范中20~100°C 平均 CTE ≤ 23.6×10⁻⁶/°C 的要求,用于精密配合件的设计验证。

【测试条件】

仪器:TA Instruments Discovery TMA 450,膨胀模式

标准:ASTM E831(线性热膨胀系数标准测试方法)

样品:6061-T6 铝合金棒材,Ø6 mm × 10 mm,两端面平行磨削至 0.02 mm

温度:-50°C ~ 300°C,升温速率 5°C/min,N₂ 气氛 50 mL/min

力值:0.02 N(仅保持探头-样品接触)

流程:首次升温消除热历史→冷却→第二次升温取数据

【分析结果】

-50°C ~ 25°C 平均 CTE:21.8×10⁻⁶/°C
25°C ~ 100°C 平均 CTE:23.2×10⁻⁶/°C(满足 AMS 4027 ≤ 23.6×10⁻⁶/°C)
100°C ~ 200°C 平均 CTE:24.5×10⁻⁶/°C
200°C ~ 300°C 平均 CTE:25.7×10⁻⁶/°C
200°C 附近曲线斜率无异常(未见相变),线性度 R² > 0.999

【结论】

该批次 6061-T6 铝合金 25~100°C CTE = 23.2×10⁻⁶/°C,符合 AMS 4027 规范要求。200°C 以上 CTE 增大属正常热力学行为(非谐振动加剧),不影响室温配合件精度。建议批量来料按批抽检,每批次抽 3 件取均值。

案例 2:环氧树脂/碳纤维复合材料 Tg 测定

【背景】

某风电叶片制造商需测定其自研环氧树脂/碳纤维单向复合材料的玻璃化转变温度(Tg),验证固化工艺是否充分(目标 Tg ≥ 120°C),同时评估不同后固化温度对 Tg 的提升效果。

【测试条件】

仪器:TA Instruments Discovery TMA 450,三点弯曲模式

标准:ASTM E1545(TMA法测Tg标准方法)

样品:单向碳纤维/环氧树脂层压板,20 mm × 10 mm × 2 mm

跨距:16 mm(长厚比 8:1)

温度:25°C ~ 200°C,升温速率 5°C/min,N₂ 气氛

力值:0.05 N(弯曲模式,样品上表面受压)

【分析结果】

后固化条件 80°C/2h:Tg = 108°C(拐点法),弯曲挠度在 Tg 处增大 3.2 μm
后固化条件 120°C/2h:Tg = 126°C,弯曲挠度增大 2.8 μm
后固化条件 150°C/2h:Tg = 131°C,挠度增大 2.5 μm(提升幅度趋缓)
所有样品在 Tg 以下 CTE(25~100°C):~12×10⁻⁶/°C(厚度方向)

【结论】

标准固化工艺(80°C/2h)获得的 Tg = 108°C 未达到目标 ≥ 120°C,需提升后固化温度。120°C 后固化使 Tg 提升 18°C 至 126°C,满足目标要求;150°C 仅再提升 5°C,边际效益递减。建议固化工艺优化为:主固化 80°C/2h + 后固化 120°C/2h。

案例 3:PET 薄膜热收缩率评价

【背景】

某包装材料企业需评估不同拉伸比制备的双向拉伸聚酯(BOPET)薄膜在 150°C 下的热收缩率,为下游客户的热贴合工艺提供数据支撑,要求热收缩率(MD 方向)≤ 1.5%。

【测试条件】

仪器:TA Instruments Discovery TMA 450,拉伸模式

标准:GB/T 16958(双向拉伸聚酯薄膜热收缩率测试方法)

样品:BOPET 薄膜 25 mm × 5 mm × 23 μm(MD 方向裁剪)

温度程序:25°C → 150°C @ 5°C/min,150°C 恒温 10 min

预张力:0.02 N

气氛:N₂ 50 mL/min

【分析结果】

样品 A(拉伸比 3.3:1):25~150°C 热收缩率 = 1.2%,150°C 恒温段继续收缩 0.2%,总计 1.4%
样品 B(拉伸比 3.5:1):25~150°C 热收缩率 = 0.9%,恒温段收缩 0.3%,总计 1.2%
样品 C(拉伸比 3.0:1):25~150°C 热收缩率 = 1.8%,恒温段收缩 0.5%,总计 2.3%
样品 B 在 Tg(~78°C)附近出现最大收缩速率(-12 μm/°C)

【结论】

拉伸比 3.5:1 的 BOPET 薄膜热收缩率 1.2%,满足 ≤ 1.5% 要求。拉伸比 3.0:1 的样品热收缩率达 2.3%,超规格。建议生产采用 ≥ 3.3:1 的拉伸比以确保热尺寸稳定性。热收缩主要发生在 Tg 附近快速释放段,用户热贴合工艺温度应控制在 120°C 以下以减小收缩影响。